
Kısa cevap: MES (Manufacturing Execution System / Üretim Yürütme Sistemi), fabrikanın sahasında olup biteni gerçek zamanlı yöneten ve kaydeden yazılım katmanıdır. ERP "ne satacağız, ne planladık, ne kadara mal oluyor" sorularını ay ve hafta ölçeğinde yanıtlarken; MES "şu an hangi tezgâhta hangi iş emri çalışıyor, kaç adet üretildi, kaç dakika duruldu, hangi parti hangi hammaddeden çıktı" sorularını vardiya, saat ve dakika ölçeğinde yanıtlar. Kısaca ERP planlar, MES yürütür ve ölçer. Bir üretici için pratik ayrım şudur: ERP'nin verisi çoğunlukla insan tarafından girilir, MES'in verisi sahadan toplanır. MES'e ihtiyacınız olup olmadığını anlamanın en hızlı testi de budur — planlanan ile gerçekleşen arasındaki farkı bugün ölçebiliyor musunuz, yoksa tahmin mi ediyorsunuz?
Bu rehber MES sisteminin ne olduğunu, ERP ile arasındaki farkın nerede başlayıp nerede bittiğini, uluslararası ISA-95 katman modelinde her sistemin hangi kata oturduğunu, bir MES'in hangi işlevlerden oluştuğunu ve en önemlisi fabrikanızda MES'in ne zaman gerektiğini, ne zaman gerekmediğini anlatır. Amaç bir ürün satmak değil; bir üreticinin doğru sırayla, doğru ölçekte ve boşa para yakmadan karar verebilmesi. Kurulumun uçtan uca anlatımı için fabrikada entegre üretim sistemi kurulumu rehberimiz ayrı bir kaynaktır; burada odak karar ve ayrım.
MES sistemi nedir, tek cümleyle ne yapar?
MES, üretim emrinin sahaya indiği andan bitmiş ürünün ambara girdiği ana kadar geçen sürede olan her olayı kaydeden, yönlendiren ve raporlayan sistemdir. Açılımı Manufacturing Execution System, Türkçe karşılığı yaygın olarak "Üretim Yürütme Sistemi"dir. Sektör kaynaklarının ortak tanımında MES, üretim hattı ile işletmenin üst yönetim sistemleri arasında köprü kuran bir ara katman olarak tarif edilir.
Bu "ara katman" ifadesi teknik dursa da günlük karşılığı çok somuttur. Üstte ERP'nin "1.200 adet üretilecek" dediği bir sipariş vardır; altta tezgâhın, kalıbın, operatörün ve hammaddenin gerçekliği vardır. MES ikisi arasındaki boşluğu doldurur: siparişi operasyonlara böler, hangi işin hangi tezgâhta ve hangi sırayla yapılacağını dağıtır, üretim gerçekleştikçe sayar ve sapma olduğunda haber verir.
MES'in günlük dildeki adı
Türkiye'deki üretici işletmelerde MES çoğu zaman kendi adıyla değil, yaptığı işle anılır: "üretim takip", "hat takip", "duruş takibi", "tezgâh başı terminal", "iş emri sistemi". Bu adlandırmalar yanlış değil ama eksiktir; her biri MES'in bir işlevini tarif eder, bütününü değil. Bir yazılımın MES sayılabilmesi için ekranda sayaç göstermesi yetmez — iş emrini yönetmesi, kaynağı tahsis etmesi, kaliteyi kaydetmesi ve izlenebilirliği kurması beklenir.
Bu ayrım satın alma görüşmelerinde doğrudan işinize yarar. Karşınızdaki çözüm "MES" diye sunuluyorsa hangi işlevleri gerçekten kapsadığını maddeler hâlinde sormanız gerekir; aşağıdaki MESA-11 tablosu bu sohbet için hazır bir kontrol listesidir.
MES ne değildir?
MES, ERP'nin bir modülü değildir — ancak birçok ERP'nin "üretim modülü" MES işlevlerinin bir kısmını taklit eder. Fark verinin nereden geldiğidir: ERP üretim modülünde miktarlar genellikle gün sonunda elle girilir, MES'te ise olay anında sahadan toplanır. Gün sonunda girilen veri kaybın nerede olduğunu değil, yalnızca ne kadar olduğunu söyler.
MES, SCADA ya da PLC de değildir. SCADA makineyi izler ve kontrol eder; MES o makinenin ürettiği veriyi iş emri, ürün, parti ve operatör bağlamına oturtur. Bir tezgâhın 42 dakika durduğunu SCADA söyleyebilir; bu 42 dakikanın hangi siparişin teslimini geciktirdiğini MES söyler.
MES bir "büyük Excel" de değildir. Excel'de tutulan üretim takibi veriyi sonradan ve elle topladığı için üç yerde kırılır: giriş gecikmesi, giriş hatası ve tek dosyaya bağımlılık. Excel'in tam olarak nerede kırıldığını aşağıda ayrı bir başlıkta ele alıyoruz.
MES ile ERP arasındaki fark nedir?
En temel fark zaman ölçeğidir: ERP ay, hafta ve gün ölçeğinde çalışır; MES vardiya, saat ve dakika ölçeğinde çalışır. Sektör kaynaklarının ortak tarifi de budur — ERP belirli bir dönem boyunca işletmeyi planlarken MES, olaylar meydana geldikçe tesis faaliyetlerini yönetir ve raporlar. Bu tek cümle iki sistemin neden birbirinin yerine geçemediğini de açıklar.
İkinci fark sorunun kendisidir. ERP "ne planladık, ne kadara mal olmalı, ne fatura kesildi" sorularını yanıtlar. MES "sahada ne oldu, neden oldu, kim yaptı, hangi malzemeden yapıldı" sorularını yanıtlar. Planla gerçek arasındaki farkı görmek isteyen bir üretici, iki sistemin de aynı sipariş numarasını konuşabilmesine ihtiyaç duyar.
Üçüncü fark veri kaynağıdır ve pratikte en belirleyici olanıdır. ERP'ye veri çoğunlukla ofisten, klavyeyle ve gecikmeli girilir; MES'e veri sahadan, barkoddan, terminalden, sayaçtan ya da makinenin kendisinden gelir. Veri kaynağı değiştiği için karar hızı da değişir: ERP raporu geçmişi anlatır, MES ekranı devam eden vardiyaya müdahale imkânı verir.
| Boyut | ERP (Kurumsal Kaynak Planlama) | MES (Üretim Yürütme Sistemi) |
|---|---|---|
| Temel soru | Ne planladık, ne kadara mal olacak? | Sahada şu an ne oluyor, plandan sapıyor muyuz? |
| Zaman ölçeği | Ay, hafta, gün | Vardiya, saat, dakika, olay anı |
| Veri kaynağı | Ofis kullanıcısı, elle giriş, muhasebe kaydı | Terminal, barkod, sayaç, makine verisi |
| Ana kullanıcı | Yönetim, muhasebe, satın alma, planlama | Vardiya amiri, operatör, kalite, bakım |
| Çıktı | Maliyet, stok değeri, sipariş durumu, finansal rapor | Duruş, fire, OEE, iş emri ilerlemesi, izlenebilirlik |
| Karar tipi | Fiyat verme, satın alma, kapasite yatırımı | Vardiya içi müdahale, sıra değiştirme, hattı durdurma |
| Hatanın görülme süresi | Gün sonu, hafta sonu, ay sonu | Dakikalar içinde |
| Tipik kırılma noktası | Gerçek üretim verisi olmadığı için maliyet tahmini şişer ya da erir | ERP ile konuşmuyorsa ada sistem olur, veri iki kez girilir |
Tablonun son satırı iki tarafın da en pahalı hatasını özetler. ERP'siz MES sahayı ölçer ama parayla ilişkilendiremez; MES'siz ERP parayı hesaplar ama gerçeği bilmez. Bu yüzden doğru soru "hangisi daha iyi" değil, "bende hangisi eksik ve hangi sırayla kurulmalı" sorusudur.
Aynı olay iki sistemde nasıl görünür?
Somutlaştıralım. 500 adetlik bir mobilya kapağı siparişinde CNC tezgâhı vardiya ortasında 55 dakika duruyor ve 18 parça ölçü hatasından hurdaya ayrılıyor. ERP'de bu olay ay sonunda "üretim maliyeti beklenenden yüksek" satırı olarak görünür; sebebi görünmez.
MES'te aynı olay dört ayrı kayda dönüşür: sebep kodlu duruş kaydı, operasyon bazında hurda kaydı, etkilenen iş emri ve gecikme uyarısı. Aradaki fark, ay sonunda bir rakamı açıklamaya çalışmakla vardiya içinde müdahale etmek arasındaki farktır.
"ERP'nin üretim modülü bana yeter mi?" sorusunun dürüst cevabı
Bazı işletmeler için yeter — bunu söylemek satış açısından cazip olmasa da doğrudur. Üretiminiz düşük çeşitli, uzun partili, az sayıda iş merkezinde ve düşük fire ile yürüyorsa ERP'nin üretim modülü ile disiplinli barkodlu giriş uzun süre iş görür. Bu durumda MES yatırımı çözdüğünden fazla yönetim yükü getirir.
Ancak çok çeşitli ürün, sık kalıp ve ayar değişimi, çok sayıda operasyon ve yüksek fire varsa ERP modülü kısa sürede yetersiz kalır. Kritik eşik genellikle şudur: bir siparişin gecikme sebebini iki gün içinde kanıtlayamıyorsanız ERP modülünün ölçüm gücü bitmiş demektir. Hazır paket ile özel geliştirme arasındaki genel karar çerçevesini hazır çözüm mü özel yazılım mı ve özel yazılım ne zaman gerekir yazılarımızda ayrıca ele aldık.
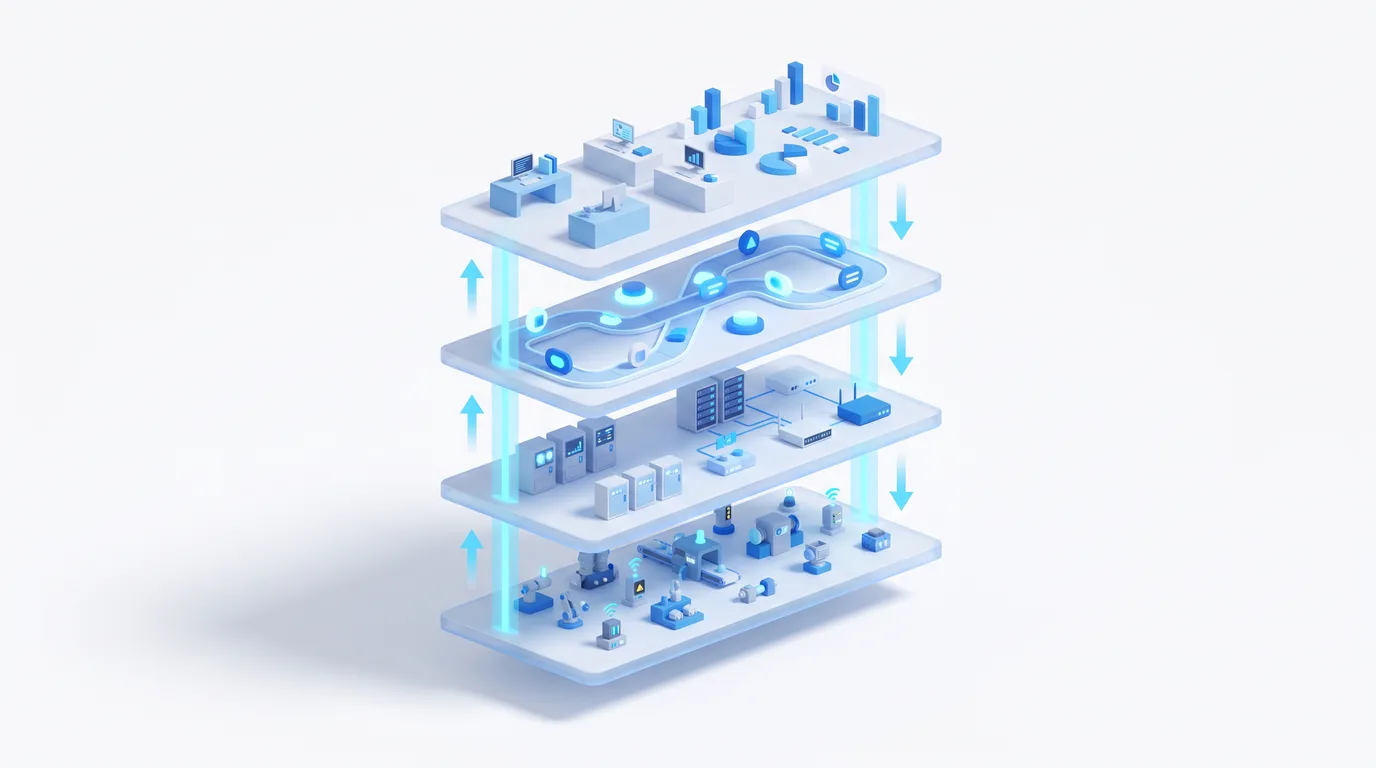
ISA-95 katmanları: MES ve ERP hangi katta oturur?
Fabrika yazılımlarının birbirine karışmasını önlemek için uluslararası bir referans model vardır: ISA-95. Purdue (PERA) mimarisine dayanan bu model üretim sistemlerini seviyelere ayırır ve hangi işin hangi katmana ait olduğunu tanımlar. Yaygın anlatımıyla sensörler Seviye 1, PLC ve DCS gibi kontrol sistemleri Seviye 2, MES Seviye 3, ERP ise Seviye 4'tür.
Bu model akademik bir ayrıntı değil, satın alma kararını sadeleştiren bir haritadır. Bir tedarikçi size "her şeyi yapan tek sistem" öneriyorsa teklifin hangi seviyeleri gerçekten kapsadığını bu tabloyla işaretleyebilirsiniz.
| Seviye | Katman | Ne yapar? | Fabrikadaki karşılığı |
|---|---|---|---|
| Seviye 0 | Fiziksel süreç | Malzemenin fiilen işlendiği yer | Tezgâh, pres, fırın, kalıp, montaj bandı |
| Seviye 1 | Algılama ve eyleme | Ölçer ve uygular | Sensör, sayaç, motor, valf, enkoder |
| Seviye 2 | İzleme ve kontrol | Makineyi gerçek zamanlı kontrol eder | PLC, SCADA, HMI operatör paneli |
| Seviye 3 | Üretim operasyonları yönetimi | İş emrini yürütür, kaydeder, izlenebilirlik kurar | MES / üretim yürütme |
| Seviye 4 | İş planlama ve lojistik | Sipariş, maliyet, stok, finans, satın alma | ERP |
Katmanları karıştırmanın bedeli
Seviye karışması KOBİ ölçekli fabrikalarda en sık görülen ve en pahalı hatalardan biridir. Tipik senaryo: SCADA ekranındaki üretim sayacı doğrudan muhasebeye veri kaynağı yapılır. Sayaç adet sayar ama hurdayı, yeniden işlemeyi ve deneme basımlarını ayırt etmez; sonuçta stok ile fiziki sayım tutmaz ve kimse sebebi bulamaz.
İkinci tipik senaryo bunun tersidir: ERP'ye tezgâh başında veri girdirilmeye çalışılır. Ofis için tasarlanmış bir ekranı yağlı eldivenle, gürültüde ve vardiya baskısı altında doldurmak sürdürülebilir değildir; birkaç hafta sonra giriş kalitesi düşer ve sistem terk edilir. Seviye 3'ün ayrı olmasının sebebi tam olarak budur: saha arayüzü ile ofis arayüzü aynı şey değildir.
Bir MES'in temel işlevleri nelerdir? (MESA-11)
MES'in kapsamını tarif eden en yaygın referans, MESA International'ın yayımladığı ve on bir işlevsel alan tanımlayan MESA-11 modelidir. Bu model bir alışveriş listesi değil, kapsam netleştirme aracıdır: hiçbir işletme on bir işlevi aynı anda devreye almaz, ama hangisini şimdi hangisini sonra alacağını bilerek ilerlemek gerekir.
| İşlev | Ne yapar? | Tipik olarak ilk fazda mı? |
|---|---|---|
| Detaylı çizelgeleme | İş emirlerini iş merkezi ve sıraya göre planlar | Genellikle 2. faz |
| Kaynak tahsisi ve durumu | Tezgâh, kalıp, operatör ve alet müsaitliğini yönetir | 2. faz |
| İş emri dağıtımı | İşi sahaya indirir, sırayı yönlendirir | 1. faz |
| Doküman kontrolü | Çizim, talimat ve ayar formunu tezgâh başında gösterir | 1-2. faz |
| Veri toplama | Üretim, duruş ve fire verisini sahadan alır | 1. faz |
| İşgücü yönetimi | Operasyon bazında kim ne kadar çalıştı | 2. faz |
| Kalite yönetimi | Ölçüm, kontrol planı ve uygunsuzluk kaydı | 2. faz |
| Süreç yönetimi | Proses parametrelerini izler, sınır dışına çıkanı yakalar | 3. faz |
| Bakım yönetimi | Planlı bakım, arıza ve duruş sebebi ilişkisi | 2-3. faz |
| Ürün izleme ve soy ağacı | Parti, lot ve seri bazında hangi girdiden hangi çıktı | Sektöre göre 1. faz |
| Performans analizi | OEE, verimlilik ve sapma raporları | 1. fazın çıktısı |
Tablodaki "ilk faz" sütunu standardın parçası değil, saha deneyimimize dayanan bir önceliklendirme önerisidir. Genel kural şudur: ölçmeden yönetmeye geçilmez. Bu yüzden veri toplama ve iş emri dağıtımı neredeyse her projede birinci fazdır; çizelgeleme ve süreç optimizasyonu ancak güvenilir veri biriktikten sonra anlamlı olur.
MES fabrikada hangi soruları cevaplar?
Bir MES'in değeri özellik listesiyle değil, cevapladığı sorularla ölçülür. Aşağıdaki sorular bir üretim tesisinde haftada onlarca kez sorulur ve cevabı yoksa her seferinde birinin sahaya inip bakmasıyla, telefonla ya da tahminle kapatılır. Her tahmin, karar kalitesinden bir parça götürür.
- Şu anda hangi tezgâhta hangi iş emri çalışıyor ve yüzde kaçı bitti?
- Dün vardiyasında toplam kaç dakika duruldu, bu duruşların sebep dağılımı ne?
- Bu siparişin gecikme sebebi hangi operasyonda ve kimin kontrolündeki bir olay?
- Bu ürünün gerçek üretim süresi, teklif verirken varsaydığımız süreyle aynı mı?
- Hurdanın yüzde kaçı ayar kaynaklı, yüzde kaçı hammadde kaynaklı?
- Bu parti hangi hammadde lotundan üretildi, aynı lottan başka nereye gitti?
- Aynı ürünü iki farklı tezgâhta üretmenin maliyet farkı ne?
- Vardiyalar arasında verim farkı var mı, varsa kalıcı mı geçici mi?
- Bugün kapasitemizin ne kadarını gerçekten kullandık?
- Yeni bir siparişi kabul edersek mevcut teslim tarihlerinden hangisi kayar?
Bu listeyi bir öz-değerlendirme olarak kullanabilirsiniz. Sorulardan üçünü veya daha azını veriyle cevaplayabiliyorsanız, MES tartışmasına girmeden önce temel veri toplama disiplinini kurmanız gerekir. Yedisini ve üzerini cevaplayabiliyorsanız, muhtemelen zaten bir MES'in işlevlerini elle yürütüyorsunuz demektir — ve bu, otomasyonun geri dönüşünün en yüksek olduğu noktadır.
MES olmadan ne kaybediyorsunuz?
MES'siz bir fabrikada kayıplar yok olmaz, yalnızca görünmez olur. Görünmeyen kayıp, bütçede "genel üretim gideri" adı altında toplanan ve kimsenin sorumluluğunu almadığı kalemdir. Bu bölümde en sık karşılaştığımız dört kayıp kalemini, mühendislik jargonu olmadan anlatıyoruz.
"Sipariş nerede?" sorusunun görünmeyen maliyeti
Müşteri arar, satış sahayı arar, saha ustabaşını arar, ustabaşı tezgâha bakar ve cevap yarım saat sonra geri döner. Bu döngü tek başına küçük görünür; ama haftada otuz kez tekrarlandığında satış ekibinin ve üretim yönetiminin ciddi bir zamanı buharlaşır. Daha kötüsü, cevap çoğu zaman "yaklaşık" olduğu için müşteriye verilen yeni tarih de yaklaşıktır ve ikinci bir gecikme riskini doğurur.
MES'in bu noktadaki katkısı bir raporlama güzelliği değil, ticari bir güvenilirliktir. Teslim tarihini veriyle veren üretici, pazarlıkta da farklı bir yerde durur. B2B satışta bu güvenin nasıl bir rekabet avantajına dönüştüğünü üretici ve sanayi firmaları için B2B satış rehberimizde ayrıca ele aldık.
Excel'in kırılma noktası nerede?
Excel kötü bir araç değildir; yanlış yerde kullanıldığında kırılır. Kırılma tipik olarak üç eşikten biri aşıldığında başlar: veri girişinin gün sonuna ötelenmesi, aynı dosyayı birden fazla kişinin güncellemesi ve satır sayısının insan gözüyle denetlenemeyecek kadar büyümesi.
Pratikte gördüğümüz kırılma belirtileri şunlardır: iki farklı kişinin aynı hafta için farklı üretim rakamı söylemesi, "son hâli hangisi" tartışmaları, ay sonunda stok düzeltme kayıtlarının artması ve raporun hazırlanmasının raporun kendisinden uzun sürmesi. Bu belirtiler görünmeye başladıysa sorun disiplin değil, araçtır.
Gerçek maliyeti bilmemek fiyatı nasıl bozar?
Üretim maliyetini gerçek veriyle değil varsayımla hesaplayan bir işletme iki hatadan birini yapar: ya kârlı işi ucuza satar ya da zararlı işi kârlı sanır. İkisi de aynı kaynaktan beslenir — operasyon sürelerinin, fire oranının ve ayar sürelerinin ölçülmemesi.
Bu, üretici için soyut bir muhasebe konusu değil, doğrudan teklif fiyatıdır. Aynı ürünü üreten iki tezgâh arasındaki verim farkı bilinmiyorsa, teklif fiyatı ortalamaya göre verilir; ortalama fiyat ise en verimli işi kaybettirir, en verimsiz işi kazandırır. Kâr odaklı bakışın nasıl kurulacağını kârlılık rehberimizde ve nakit tarafını nakit akışı ve stok finansmanı yazımızda anlattık.
Kalite kayıtlarının izlenemezliği
Dördüncü kayıp kalemi kalite tarafındadır. Uygunsuzluk kaydı kâğıtta kalıyorsa, aynı hatanın üç ay içinde kaç kez tekrarlandığını kimse bilemez; dolayısıyla kök neden analizi de yapılamaz. Tekrarlayan hata, tespit edilene kadar her seferinde yeniden bedel ödetir.
İzlenebilirlik bazı sektörlerde ayrıca yasal ve ticari bir zorunluluktur. Gıda, otomotiv yan sanayi, medikal ve ihracat yapan üreticiler için parti bazlı kayıt, müşteri denetimlerinde ve olası bir geri çağırma senaryosunda belirleyici olur.
OEE nedir, MES ile ilişkisi nedir?
OEE (Overall Equipment Effectiveness / Toplam Ekipman Etkinliği), bir makinenin teorik kapasitesinin ne kadarını gerçekten değer üreterek kullandığını gösteren tek bir orandır. Üç bileşenin çarpımıdır: kullanılabilirlik, performans ve kalite. MES ile ilişkisi doğrudandır — OEE'yi hesaplayabilmek için sahadan sürekli ve güvenilir veri toplamak gerekir; bu veriyi toplayan sistem de MES'tir.
| Bileşen | Neyi ölçer? | Kaybın tipik sebebi |
|---|---|---|
| Kullanılabilirlik | Planlanan sürenin ne kadarında makine çalıştı | Arıza, kalıp/ayar değişimi, malzeme bekleme, vardiya boşlukları |
| Performans | Çalışırken hedef hızın ne kadarına ulaşıldı | Yavaş çalışma, küçük duruşlar, besleme sorunları |
| Kalite | Üretilenin ne kadarı ilk seferde uygun çıktı | Hurda, yeniden işleme, başlangıç ayar firesi |
Karşılaştırma noktası olarak sektörde en çok atıf yapılan eşik, TPM'in kurucusu Seiichi Nakajima'ya dayandırılan ve yaklaşık %90 kullanılabilirlik, %95 performans ve %99,9 kalite çarpımından çıkan %85 "dünya standardı" değeridir; imalat ortalaması ise yaygın olarak %60 civarında anılır. Ancak bu rakamları hedef tahtası hâline getirmeden önce kaynakların kendi uyarısını da dikkate almak gerekir: %85 pratikte tesislerin yalnızca küçük bir azınlığının sürdürebildiği teorik bir ideal olarak tanımlanır ve ölçüm yöntemine göre değişir.
OEE'yi yanlış hesaplamanın üç klasik yolu
Birincisi, planlı duruşları hesabın dışında bırakıp OEE'yi yapay olarak yükseltmektir. Kendi içinde tutarlı olduğu sürece bu bir tercih olabilir; ancak başka bir tesisin rakamıyla kıyaslandığında elmayla armut karşılaştırılmış olur.
İkincisi, hedef hızı gerçekçi olmayan bir katalog değerine göre almak ve performans bileşenini kalıcı olarak düşük göstermektir. Bu durumda ekip rakama güvenmeyi bırakır ve ölçüm kendi amacını yitirir.
Üçüncüsü, yeniden işlenen ürünü "uygun" saymaktır. Yeniden işleme kapasiteyi ikinci kez tüketir; kalite bileşeninde görünmüyorsa maliyet de görünmez. Bu üç hatanın ortak sonucu şudur: OEE artar, kâr artmaz.
OEE tek başına yeterli bir hedef mi?
Değildir. OEE makine odaklı bir göstergedir; siparişin zamanında teslim edilip edilmediğini, ara stokun şişip şişmediğini ve nakit döngüsünü tek başına anlatmaz. Yalnızca OEE'yi hedefleyen bir tesis, satılmayacak ürünü verimli üretme tuzağına düşebilir.
Sağlıklı bir gösterge seti genellikle şu dördü birlikte içerir: OEE, zamanında teslim oranı, ilk seferde doğru üretim oranı ve iş emri başına gerçek maliyet. MES bu dördünü aynı veri tabanından besleyebildiği için değerlidir.
MES ne zaman gerekir? Bir karar çerçevesi
MES kararı ciro büyüklüğüne değil, karmaşıklığa ve ölçüm ihtiyacına bağlıdır. Küçük ama çok çeşitli üretim yapan bir atölye, büyük ama tek ürünlü bir tesisten daha erken MES'e ihtiyaç duyabilir. Aşağıdaki tablo, sahada kullandığımız pratik sinyalleri özetliyor.
| Sinyal | MES'e hazır olma göstergesi | Henüz erken olabilir |
|---|---|---|
| Ürün çeşidi | Çok çeşitli, sık değişen, varyantlı üretim | Az çeşit, uzun partiler |
| Operasyon sayısı | Bir ürün için çok sayıda ardışık operasyon | Bir veya iki operasyon |
| Ayar/kalıp değişimi | Vardiya başına birden fazla değişim | Haftada birkaç kez |
| Fire ve yeniden işleme | Ölçülemiyor ya da beklenenden yüksek | Düşük ve istikrarlı |
| Teslim performansı | Gecikmelerin sebebi kanıtlanamıyor | Teslimler öngörülebilir |
| İzlenebilirlik | Müşteri veya mevzuat parti takibi istiyor | Talep yok |
| Kapasite kararı | Yeni tezgâh alınmalı mı sorusu veriyle cevaplanamıyor | Kapasite bol |
| Veri olgunluğu | Ürün ağacı ve rotalar tanımlı | Reçeteler bile netleşmemiş |
"Henüz gerek yok" demek de bir cevaptır
Bir üreticiye MES'i erken satmak, ona zarar vermenin en kolay yoludur. Ürün ağaçları tanımlı değilse, operasyon rotaları kâğıtta yoksa ve duruş sebep listesi üzerinde uzlaşılmamışsa, MES kurulumu bu eksikleri gizlemez — büyütür. Sistemi besleyecek temel veri olmadığında ekran açılır, ama içi boş kalır.
Bu durumdaki işletmelere önerimiz nettir: önce ürün ağacı, rota ve duruş sebep kataloğunu netleştirin; bu üçü bir MES projesinden bağımsız olarak da işinize yarar. Reçete ve ürün ağacı disiplini ayrıca maliyet hesabınızın da temelidir.
Ertelemenin pahalıya patladığı durumlar
Tersi de doğrudur. Şu üç durumda erteleme genellikle daha pahalıya mal olur: büyük bir müşteri denetimi ya da tedarikçi onayı süreci yaklaşıyorsa, ihracata açılıp izlenebilirlik talep eden alıcılarla çalışılacaksa ve kapasite yatırımı kararı verilecekse.
Üçüncüsü özellikle önemlidir. Yeni tezgâh yatırımı, ölçülmemiş bir kapasite üzerine yapıldığında sık sık gereksiz çıkar: çoğu tesiste kayıp kapasitenin önemli bir kısmı duruşlarda ve ayar sürelerinde saklıdır. Yatırım kararından önce üç ay veri toplamak, bazen tezgâh parasını cebinizde bırakır.
Önce ERP mi, önce MES mi kurulmalı?
Genel kural olarak önce ERP kurulur, çünkü ürün, ürün ağacı, stok ve sipariş gibi ana verilerin bir sahibi olması gerekir. MES bu ana veriyi tüketir; kaynağı yoksa MES kendi ürün kataloğunu oluşturmak zorunda kalır ve iki sistemli bir veri çatışması daha ilk günden başlar.
Ancak bu kuralın önemli bir istisnası var: acil sorun sahadaysa. Teslim performansı çökmüşse, fire sebebi bilinmiyorsa ve müşteri kaybı riski varsa, ERP dönüşümünün aylarca sürmesini beklemek gerçekçi değildir. Bu durumda önce hafif bir ölçüm katmanı kurulur, ERP tarafı paralel yürütülür.
| Durum | Önerilen sıra | Gerekçe |
|---|---|---|
| Ana veri dağınık, stok tutmuyor | Önce ERP / ana veri | MES besleneceği kaynağı bulamaz |
| ERP var ama saha görünmüyor | MES ölçüm katmanı | En hızlı geri dönüş sahadadır |
| Teslim krizi ve müşteri baskısı | Önce ölçüm, sonra bütünleşme | Kanıt olmadan iyileştirme yönetilemez |
| Müşteri denetimi / izlenebilirlik talebi | Parti takibi öncelikli | Ticari zorunluluk diğer sırayı ezer |
| İkisi de yok, kaynak sınırlı | ERP + hafif saha takibi | Tek seferde iki büyük proje riski yüksektir |
Son satır özellikle KOBİ ölçeği için önemlidir. Aynı anda iki büyük sistem projesi yürütmek, yönetim kapasitesini aşar ve genellikle her ikisinin de yarım kalmasıyla sonuçlanır. Sıralama yapmak, kapsam daraltmanın en etkili biçimidir.
Stok sayım farkları MES ile neden azalır?
Sayım farkının en yaygın kaynağı, tüketimin reçete varsayımıyla düşülmesidir. Sistem "bu üründen 100 adet üretildi, o hâlde şu kadar hammadde harcandı" der; gerçek fire bundan farklıysa aradaki fark sessizce birikir ve ay sonunda sayımda ortaya çıkar.
MES bu farkı iki yerde kapatır. Birincisi gerçek tüketimi kaydeder — özellikle kesim, döküm, ekstrüzyon gibi fire oranı değişken süreçlerde bu fark ciddi boyutlara ulaşır. İkincisi hurdayı ve yeniden işlemeyi ayrı kalemler olarak tutar; böylece "kayıp" tek bir belirsiz rakam olmaktan çıkar.
Bunun ticari karşılığı doğrudan nakittir: doğru stok, gereksiz emniyet stokunu azaltır ve satın alma kararlarını sağlamlaştırır. Stok ile nakit arasındaki bağı nakit akışı ve stok finansmanı yazımızda ayrıntılı ele almıştık; üretim tarafında da mantık aynıdır.
Yarı mamul: en sık gözden kaçan kalem
Hammadde ve bitmiş ürün genellikle takip edilir; ara stok ise çoğu tesiste kör noktadır. Oysa hatlar arasında bekleyen yarı mamul hem nakit bağlar hem de kalite riski taşır (bekledikçe bozulan, paslanan, karışan malzeme). Operasyon bazlı kayıt tutan bir MES, bu ara stoku ilk kez görünür kılar.
İlk ölçümde çıkan yarı mamul miktarı çoğu işletmede yönetimi şaşırtır. Bu şaşkınlık aslında iyi haberdir: görünür hâle gelen stok, azaltılabilir stoktur.
Küçük atölyeler için MES'siz ara çözümler
On beş kişilik bir atölyenin MES'e ihtiyacı çoğu zaman yoktur; ama ölçüme ihtiyacı vardır. Bu iki ihtiyaç karıştırıldığında ya gereksiz yatırım yapılır ya da hiçbir şey yapılmaz. Ara yol, düşük maliyetli ve dar kapsamlı bir takip düzenidir.
- İş emri kartı + barkod: Her iş emrine tek bir barkod; başlangıç ve bitişte okutma. Süre otomatik hesaplanır.
- Tek ekranlı saha uygulaması: Tablet üzerinde yalnız üç buton: başla, duraklat (sebep), bitir.
- Haftalık fire çetelesi: Karmaşık kalite modülü yerine operasyon bazında basit hurda sayımı.
- Basit parti etiketi: İzlenebilirlik gerekiyorsa tarih + vardiya + hammadde lotundan oluşan sade bir kod.
Bu düzenin amacı MES'i taklit etmek değil, MES kararını veriye dayandırmaktır. Üç ay sonra elinizde gerçek duruş ve fire verisi olur; o veriyle yapılan yatırım tartışması tahmine dayalı olandan çok daha sağlıklı ilerler. İşletmenize özel küçük ölçekli uygulamaların nasıl kurgulandığını sektörel özel yazılım çözümleri yazımızda örnekledik.
Bir uyarı: ara çözümler kalıcı hâle geldiğinde kendi teknik borcunu üretir. Excel dosyaları çoğalır, sorumluluk dağılır ve bir gün "bunların hepsini birleştirelim" projesi kaçınılmaz olur. Ara çözümü baştan geçici ilan etmek ve hangi eşikte terk edileceğini yazmak, bu borcun büyümesini engeller.
MES'e geçmeden önce hangi hazırlıklar şart?
MES projelerinin büyük kısmı yazılım seçiminde değil, hazırlık eksikliğinde takılır. Aşağıdaki beş başlık, hangi ürünü seçerseniz seçin tamamlanması gereken ev ödevidir; üstelik hepsi MES'ten bağımsız olarak da işletmeye değer katar.
- Ürün ağacı (reçete): Her ürünün hangi hammadde ve yarı mamulden, hangi miktarda oluştuğu. Fire payları dâhil.
- Operasyon rotası: Ürünün hangi iş merkezlerinden hangi sırayla geçtiği, her operasyonun standart süresi ve ayar süresi.
- İş merkezi tanımları: Tezgâh, hat ve istasyonların tekil kimlikleri; kapasite ve vardiya takvimleri.
- Kodlama ve etiketleme: Ürün, parti ve palet için tekil kod düzeni; barkod ya da QR standardı.
- Duruş ve fire sebep kataloğu: Sahada herkesin aynı şeyi anladığı, kısa ve sonlu bir sebep listesi.
Beşinci madde küçümsenir ama projenin kaderini belirler. Sebep listesi çok uzunsa operatör en üstteki seçeneği işaretler; çok kısaysa veri anlamsızlaşır. Pratikte iyi çalışan yapı, ana sebep sayısını sınırlı tutmak ve gerekirse ikinci kırılım eklemektir.
Reçete disiplini neden MES'ten önce gelir?
Çünkü MES'in ürettiği maliyet ve tüketim verisi, reçetenin doğruluğu kadar doğrudur. Hatalı bir ürün ağacı, gerçek zamanlı toplanan mükemmel veriyle birleşince yalnızca daha hızlı yanlış sonuç üretir. Reçetesi netleşmemiş bir işletmede MES, sorunu çözmez; sorunu ekranda gösterir.
Bu yüzden ilk fazda genellikle sınırlı sayıda ürün ailesiyle başlanır. Az sayıda ürünün ağacını ve rotasını doğru kurmak, tüm katalogda yarım yamalak ilerlemekten çok daha hızlı sonuç verir.
Veri sahadan nasıl toplanır?
MES'in kalbi veri toplamadır ve yöntem seçimi projenin maliyetini de başarısını da doğrudan etkiler. Dört ana yöntem vardır; çoğu fabrikada doğru cevap tek bir yöntem değil, iş merkezine göre karışımdır.
| Yöntem | Nasıl çalışır? | Güçlü yanı | Zayıf yanı |
|---|---|---|---|
| Operatör terminali | Tezgâh başındaki dokunmatik ekranda iş başlat/bitir, duruş sebebi seç | Her tezgâhta çalışır, sebep verisi zengin | Operatör disiplinine bağımlı, eğitim gerekir |
| Barkod / QR okutma | Parti, palet ve iş emri etiketleri okutulur | Ucuz, hızlı, hata payı düşük | Yalnız olay anlarını yakalar, süreklilik yok |
| Makineden otomatik veri | PLC ya da sayaçtan üretim ve duruş sinyali alınır | İnsan hatasından bağımsız, kesintisiz | Entegrasyon maliyeti, eski makinelerde zorluk |
| Sonradan elle giriş | Vardiya sonunda formdan sisteme aktarılır | Yatırımsız başlangıç | Gecikmeli ve düşük güvenilirlik; geçici çözüm |
Eski makine parkına sahip tesislerde sık sorulan soru şudur: "PLC'si olmayan tezgâhtan veri alınır mı?" Alınır — sayaç, yaklaşım sensörü ya da akım ölçümü gibi basit eklerle çalışma/durma bilgisi çıkarılabilir. Ancak burada dürüst olmak gerekir: bu tür çözümler adet ve duruş süresini verir, duruşun sebebini vermez. Sebep için hâlâ bir insana ihtiyaç vardır.
Operatör verisi ve KVKK: dikkat edilmesi gereken çizgi
Üretim verisi kişisel veriyle iç içe geçtiği anda hukuki bir boyut kazanır. Operasyon bazında "kim, ne kadar sürede, kaç hatalı üretti" verisi kişisel veri işleme sayılabilir; bu nedenle amaç sınırlılığı, saklama süresi ve çalışanın aydınlatılması konularını baştan netleştirmek gerekir.
Özellikle biyometrik yöntemlerde çizgi nettir: parmak izi veya yüz tanıma gibi biyometrik verilerle mesai takibi, Türkiye'deki uygulamada özel nitelikli kişisel veri işleme kapsamına girdiği için ciddi kısıtlara tabidir ve genel kural olarak tercih edilmemelidir. Kart, PIN ya da kullanıcı adı gibi biyometrik olmayan yöntemler hem yeterlidir hem de riski ortadan kaldırır.
Uygulamada önerimiz, performans verisini kişi bazlı bir denetim aracı olarak değil süreç iyileştirme aracı olarak konumlandırmaktır. Ekip veriyi ceza mekanizması olarak algıladığı anda veri kalitesi düşer — bu teknik değil, insani bir gerçektir ve projelerin sessiz katilidir.
MES ve ERP entegrasyonu nasıl kurulur?
Doğru entegrasyon, iki sistemin de kendi işini yapmasına izin veren ve aynı veriyi iki kez girdirmeyen entegrasyondur. Genel mantık şudur: iş emri ve ana veriler yukarıdan aşağı iner, gerçekleşme verisi aşağıdan yukarı çıkar. ISA-95'in yaptığı ayrım da tam olarak budur; ERP üretim talebini gönderir, MES bunu operasyon seviyesine açar ve yürütür.
| Veri | Yön | Neden bu yönde? |
|---|---|---|
| Ürün, ürün ağacı, rota | ERP → MES | Ana veri tek yerde yönetilmeli, kopya çoğaltılmamalı |
| Sipariş ve iş emri | ERP → MES | Talep ticari tarafta doğar |
| Malzeme tahsisi / stok bilgisi | ERP → MES | Ambar bakiyesi ticari sistemde tutulur |
| Üretilen miktar, hurda, yeniden işleme | MES → ERP | Gerçekleşme sahada oluşur |
| Duruş, çalışma süresi, OEE | MES → ERP (özet) | Maliyet ve kapasite planlaması için gerekir |
| Parti / lot izlenebilirlik kaydı | MES → ERP | Sevkiyat ve geri çağırma ticari tarafla ilişkilidir |
| Malzeme tüketimi (gerçek) | MES → ERP | Reçete varsayımı ile gerçek tüketim farkı burada görünür |
Entegrasyonun kırıldığı dört nokta
Birincisi kimlik uyuşmazlığıdır: aynı ürünün ERP'de ve MES'te farklı kodla anılması. Bu, projelerin en sık ve en can sıkıcı hatasıdır; çözümü teknik değil idari — tek bir ana veri sahibi belirlemek.
İkincisi zamanlama farkıdır. MES saniyeler içinde veri üretir, ERP genellikle toplu kayıt bekler. Her olayın anında ERP'ye yazılmaya çalışılması ERP'yi yorar; doğru desen, MES'in özetleyip belirli aralıklarla ya da iş emri kapanışında aktarmasıdır.
Üçüncüsü hata yönetimidir. Aktarım başarısız olduğunda kaydın nerede beklediği, kimin haberdar olduğu ve tekrar denemenin nasıl yapıldığı tanımlı değilse veri sessizce kaybolur. Sessiz kayıp, gürültülü hatadan çok daha tehlikelidir.
Dördüncüsü çift giriştir. Entegrasyon eksik kaldığı için saha hem terminale hem ERP'ye giriş yapıyorsa, kısa sürede biri ihmal edilir ve iki sistem birbirini tutmaz. Çift giriş gördüğünüz her yer, entegrasyonun tamamlanmadığının işaretidir. Bu konudaki genel mimari yaklaşımımızı özel CRM/ERP ve otomasyon yazılımı rehberinde ayrıntılandırdık.
Entegrasyon nasıl test edilir?
Test, "veri gitti mi" sorusuyla değil "iki sistem aynı soruya aynı cevabı veriyor mu" sorusuyla yapılır. Pratik yöntem, seçilmiş bir iş emrini baştan sona takip etmek ve her aşamada iki ekranı yan yana kıyaslamaktır: açılış, malzeme çekimi, üretim, hurda, kapanış ve ambar girişi.
Bu testi canlıya geçmeden önce en az iki farklı ürün ailesiyle ve mutlaka bir de "sorunlu" senaryoyla yapmak gerekir: yarıda kalan iş emri, iptal edilen üretim, fazla üretim ve hatalı okutma. Sistemler mutlu senaryoda değil, istisnalarda ayrışır.
İzlenebilirlik: parti, lot ve seri takibi
İzlenebilirlik, bir ürünün hangi girdilerden, hangi makinede, hangi vardiyada ve kim tarafından üretildiğini geriye dönük kanıtlayabilme yeteneğidir. MESA modelinde "ürün izleme ve soy ağacı" başlığıyla tanımlanan bu işlev, bazı sektörlerde konforlu bir ek değil, iş yapma şartıdır.
İki yönü vardır ve ikisi de gereklidir. İleriye doğru izlenebilirlik "bu hammadde lotu hangi ürünlere ve hangi müşterilere gitti" sorusunu; geriye doğru izlenebilirlik "bu şikâyetli ürün hangi girdilerden üretildi" sorusunu yanıtlar. Geri çağırma senaryosunda ilk soru maliyeti belirler: lot bazlı ayrım yapamıyorsanız tüm dönemi geri çağırırsınız.
Hangi sektörlerde izlenebilirlik ilk fazda olmalı?
Gıda ve gıda ile temas eden ambalaj üretiminde, otomotiv yan sanayide, medikal ve kişisel bakım üretiminde, ihracat yapan ve müşteri denetimine giren tesislerde izlenebilirlik ertelenecek bir başlık değildir. Bu alanlarda MES projesinin ilk fazı çoğu zaman doğrudan parti takibiyle başlar.
Mobilya, metal işleme ve genel imalat gibi alanlarda ise izlenebilirlik genellikle ikinci fazda gelir; önce duruş ve verim ölçümü kurulur. Sektöre özgü ihtiyaçların yazılıma nasıl yansıdığını sektörel özel yazılım çözümleri yazımızda örneklerle anlattık; Kayseri özelinde sektör dinamiklerini ise metal-makine ve gıda rehberlerimizde ele aldık.
Etiketleme olmadan izlenebilirlik olmaz
İzlenebilirliğin fiziksel ayağı etikettir. Parti numarasının ürüne, kasaya ya da palete güvenilir biçimde yapıştığı bir düzen kurulmadan yazılım tarafında yapılacak hiçbir şey yeterli olmaz. Etiketin okunabilirliği, sıcaklık ve nem koşullarına dayanıklılığı ve yeniden basım kuralları projenin başında konuşulmalıdır.
Depo tarafındaki karşılığını da ihmal etmemek gerekir: parti takibi ambar süreçleriyle uyumlu değilse, üretimde toplanan veri sevkiyatta kaybolur. Stok ve depo tarafının kurgusu için ürün ve stok yönetimi yazımız e-ticaret perspektifinden tamamlayıcı bir kaynaktır.
MES ile üretim planlama (APS) arasındaki fark nedir?
MES yürütür, planlama sistemi ise sıraya koyar. ERP kaba kapasiteyle "bu ay şu kadar üretilecek" der; ileri planlama ve çizelgeleme (APS) araçları bunu makine, kalıp ve operatör kısıtlarına göre saat bazında sıraya dizer; MES ise bu sıranın sahada gerçekten uygulanıp uygulanmadığını ölçer ve geri bildirir.
Bu üçlünün karıştırılması sık görülen bir kapsam hatasıdır. Çizelgeleme modülü satın alıp veri toplama kurmayan bir tesis, mükemmel bir plan üretir ve o planın neden tutmadığını asla öğrenemez. Tersine, yalnızca veri toplayıp planlamaya hiç geçmeyen bir tesis de sapmayı görür ama önleyemez.
| Katman | Ne yapar? | Girdi | Çıktı |
|---|---|---|---|
| ERP planlama | Dönemsel ihtiyaç ve malzeme planı | Sipariş, stok, tedarik süresi | Üretim emri, satın alma talebi |
| APS / çizelgeleme | Kısıtlara göre detaylı sıralama | Kapasite, kalıp, ayar süreleri | Makine bazında zaman çizelgesi |
| MES | Sahada yürütme ve gerçekleşme kaydı | Terminal, barkod, makine sinyali | Gerçek üretim, duruş, fire, izlenebilirlik |
Sıralama önerimiz nettir: önce MES'in ölçüm katmanı, sonra çizelgeleme. Çünkü çizelgeleme algoritmasının kalitesi, beslendiği standart sürelerin gerçekliğine bağlıdır. Ölçülmemiş sürelerle yapılan çizelge, matematiksel olarak kusursuz ama sahada geçersizdir.
"Sonsuz kapasite" varsayımının bedeli
Birçok işletme planlamayı hâlâ sonsuz kapasite varsayımıyla yapar: siparişler kabul edilir, tarih verilir, gerisi sahanın çabasına bırakılır. Bu yaklaşım kısa vadede satışı kolaylaştırır, orta vadede teslim performansını çökertir ve ekipte kalıcı bir "her şey acil" kültürü yaratır.
Gerçek kapasiteyi bilmenin ilk şartı, kaybedilen kapasiteyi ölçmektir. Ayar süreleri, malzeme bekleme ve küçük duruşlar toplandığında, birçok tesiste teorik kapasite ile kullanılabilir kapasite arasında ciddi bir fark çıkar. Bu fark ölçülmeden verilen her teslim tarihi, aslında bir temennidir.
Duruş ve fire sebep kataloğu nasıl kurulur?
Sebep kataloğu, MES projesinin en ucuz ama en belirleyici parçasıdır. İyi bir katalog üç özelliği taşır: operatörün üç saniyede seçebileceği kadar kısa, kök nedene götürecek kadar ayırt edici ve zaman içinde sabit. Sürekli değişen bir katalog, geçmişle kıyaslamayı imkânsız kılar.
Aşağıdaki örnek, genel imalat için başlangıç niteliğinde bir yapıdır; her tesis kendi gerçekliğine göre uyarlamalıdır. Ana sebep sayısını sınırlı tutup gerektiğinde ikinci kırılım eklemek, hem veri kalitesini hem de operatör uyumunu korur.
| Ana sebep | Örnek alt sebepler | Sorumlu alan |
|---|---|---|
| Arıza | Mekanik, elektrik, yazılım/kontrol | Bakım |
| Ayar ve kalıp değişimi | Kalıp sökme-takma, ilk parça onayı | Üretim |
| Malzeme bekleme | Hammadde yok, yarı mamul gecikti, ambar | Planlama / ambar |
| Kalite | Ölçü sapması, yüzey hatası, numune kontrolü | Kalite |
| Operatör yokluğu | Mola, devir teslim, eğitim | İnsan kaynakları / üretim |
| Planlı duruş | Periyodik bakım, temizlik, vardiya boşluğu | Bakım / planlama |
| Dış etken | Enerji kesintisi, altyapı | Tesis yönetimi |
Kataloğu sahaya kabul ettirmenin yolu
Sebep listesini ofiste yazıp sahaya tebliğ etmek en sık yapılan hatadır. Listeyi ustabaşı ve operatörlerle birlikte, gerçek bir vardiyanın olaylarını konuşarak çıkarmak hem kabulü kolaylaştırır hem de gerçek sebeplerin listeye girmesini sağlar. Sahanın "bunu biz yazdık" dediği liste, kullanılır.
İkinci pratik ayrıntı, "diğer" seçeneğinin yönetimidir. Katalogda mutlaka bir "diğer" bulunmalı ama kullanım oranı izlenmelidir; bu oran belirli bir seviyenin üstüne çıkıyorsa katalog eksik demektir ve gözden geçirilmelidir.
Vardiya raporu ve günlük yönetim ritmi
MES'in getirisi rapor sayısıyla değil, raporun karar ritmine bağlanmasıyla ortaya çıkar. Vardiya sonunda üretilen bir rapor kimse tarafından belirli bir saatte, belirli bir toplantıda konuşulmuyorsa sistem yalnızca veri biriktirir. Yönetim ritmi olmadan MES, pahalı bir arşivdir.
Sahada işe yaradığını gördüğümüz basit yapı şudur: her sabah kısa bir üretim toplantısı, önceki günün üç metriği ve en büyük üç kaybın sebebi. On beş dakikayı geçmeyen bu ritim, ay sonu raporlarından çok daha fazla iyileşme üretir.
| Rapor bölümü | İçerik | Hangi soruyu kapatır? |
|---|---|---|
| Üretim özeti | Plan, gerçekleşen, sapma | Hedefte miyiz? |
| Duruş özeti | Toplam süre ve ilk üç sebep | Zamanı nerede kaybettik? |
| Kalite özeti | Hurda ve yeniden işleme oranı | Ne kadarını iki kez ürettik? |
| Kritik iş emirleri | Geciken ve riskli siparişler | Hangi müşteriye haber vermeliyiz? |
| Açık aksiyonlar | Dünkü toplantıdan devredenler | Konuştuğumuz şey yapıldı mı? |
Son satır çoğu tesiste eksiktir ve eksikliği en pahalıya mal olandır. Aynı duruş sebebinin haftalarca ilk üçte kalması, sistemin değil takibin sorunudur.
Raporu kim okumalı?
Verinin sahibi yönetim değil, süreçtir. Bu yüzden vardiya raporu yalnız üst yönetime değil, ustabaşına, bakıma ve kaliteye de aynı anda ulaşmalıdır. Kendi kaybını gören ekip, çoğu zaman kimse söylemeden düzeltmeye başlar.
Buna karşılık verinin kişi bazlı kıyaslama tablosuna dönüştürülmesi ters teper. Ölçüm süreci hedef aldığında iyileşme gelir; kişiyi hedef aldığında veri bozulur. Bu ayrım, MES projelerinin uzun ömürlü olup olmamasını belirleyen görünmez çizgidir.
Hazır MES paketi mi, özel yazılım mı, hibrit mi?
Doğru cevap işletmenin süreçlerinin ne kadar standart olduğuna bağlıdır. Süreçleriniz sektörün genel kalıbına yakınsa hazır paket hızlı ve ekonomiktir; rekabet avantajınız süreçlerinizin kendine özgülüğünden geliyorsa hazır paket sizi kendi kalıbına sokmaya çalışır. Bu ikilemde kaybedilen zaman, yazılım bedelinden daha pahalıya mal olabilir.
| Kriter | Hazır MES paketi | Özel geliştirme | Hibrit yaklaşım |
|---|---|---|---|
| Devreye alma hızı | Hızlı, hazır modüllerle | Daha yavaş, kapsama bağlı | Kritik parça önce, gerisi sonra |
| Süreç uyumu | Sizi paketin akışına uydurur | Akışınıza uyar | Standart olanı paketten, özgün olanı özel |
| Değişiklik esnekliği | Sürüm ve sağlayıcıya bağlı | Yüksek | Sınırlarda esnek |
| Entegrasyon | Yaygın ERP'lere hazır bağlantı olabilir | İhtiyaca göre kurulur | Ara katmanla yönetilir |
| Bağımlılık | Sağlayıcıya bağımlılık yüksek | Ekibe ve dokümantasyona bağımlı | Dağıtılmış |
| Uzun vadeli maliyet | Lisans/abonelik sürer | Başlangıç ağır, sonrası öngörülebilir | Karma |
| Kime uygun? | Standart süreçli, hızlı sonuç isteyen | Özgün süreci rekabet avantajı olan | Kademeli ilerlemek isteyen çoğu KOBİ |
Pratikte KOBİ ölçekli üreticilerde en sık işe yarayan yol hibrittir: ERP tarafı yaygın bir paketle yürür, saha tarafında ise işletmenin gerçek akışına uyan hafif ve odaklı bir uygulama kurulur. Bu yaklaşım hem devreye alma süresini kısaltır hem de en çok değer üreten yerde esnekliği korur. Geliştirme sürecinin nasıl kurgulanacağını ve MVP mantığını özel yazılım geliştirme süreci yazımızda, maliyeti belirleyen değişkenleri ise özel yazılım maliyeti rehberimizde açıkladık.
"Her şeyi tek sistemde toplayalım" fikri neden çoğu zaman geri teper?
Tek sistem cazip görünür çünkü entegrasyon derdini ortadan kaldırır gibi durur. Ancak tek sistem, en zayıf modülünün seviyesine iner: mükemmel bir ERP'nin zayıf saha modülü, tüm projeyi saha tarafından çürütür. Ekip, kendi işini zorlaştıran bir ekranı uzun süre kullanmaz.
Buna karşılık "her işlev için ayrı sistem" de doğru değildir; her yeni sistem yeni bir entegrasyon ve yeni bir ana veri çatışması demektir. Sağlıklı kural şudur: sistem sayısını değil, entegrasyon noktalarını sınırlı tutun ve her veri için tek bir sahip belirleyin.
MES projeleri neden başarısız olur?
Kurumsal sistem projelerinin başarısızlık oranı, sektör derlemelerinde rahatsız edici düzeyde yüksektir. ERP uygulamaları üzerine yapılan derlemelerde projelerin büyük çoğunluğunun ilk iş hedeflerine ulaşamadığı, önemli bir bölümünde takvim aşımı yaşandığı ve ayrık imalat (discrete manufacturing) projelerinde başarısızlıkların yaklaşık üçte birinin veri göçü kaynaklı olduğu belirtiliyor. Bu rakamlar çoğunlukla yazılım sağlayıcıları ve danışmanlık firmalarının derlemeleri olduğu için birebir hedef değil, uyarı işareti olarak okunmalıdır.
Yine de sahadaki tabloyla örtüşen bir yanları var. Aşağıdaki sebepler, üretim tarafında en sık gördüklerimiz:
- Ölçülmemiş bir süreci otomatikleştirmeye çalışmak. Kaosun dijitalleşmiş hâli daha hızlı kaostur.
- Kapsamın baştan çok geniş tutulması. On bir işlevin aynı anda devreye alınması, hiçbirinin oturmaması demektir.
- Sahayı sürece dâhil etmemek. Ekran tasarımına operatör dokunmadıysa ekran kullanılmaz.
- Veri göçünün küçümsenmesi. Eski sistemdeki hatalı ürün ağaçları yeni sisteme taşınırsa hata da taşınır.
- Ana veri sahipliğinin belirsizliği. Aynı ürünün iki farklı kodla yaşaması projeyi sessizce çürütür.
- Eğitimin tek seferlik yapılması. Vardiya değişimi ve personel devri düşünülmezse bilgi altı ayda buharlaşır.
- Yöneticinin rapora değil ekrana bakmaması. Üst yönetim veriyi kullanmıyorsa saha da ciddiye almaz.
- Başarı ölçütünün tanımsız kalması. "Dijitalleştik" bir sonuç değildir; hangi metriğin ne kadar iyileşeceği baştan yazılmalıdır.
Bu listenin ortak paydası teknoloji değil, yönetimdir. Yazılım seçimi projenin belki üçte birini, geri kalanını kapsam disiplini ve sahiplenme belirler.
Aşamalı kurulum: gerçekçi bir yol haritası
MES'i tek seferde kurmaya çalışmak yerine, her fazı kendi başına değer üreten dilimlere bölmek en güvenli yoldur. Aşağıdaki plan, KOBİ ölçekli bir tesis için tipik bir sıralamadır; süreler tesis büyüklüğüne ve veri olgunluğuna göre değişir.
| Faz | Odak | Somut çıktı | Bittiğini nasıl anlarsınız? |
|---|---|---|---|
| 0 — Hazırlık | Ürün ağacı, rota, iş merkezi, sebep kataloğu | Pilot ürün ailesi için eksiksiz ana veri | Aynı ürünü iki kişi aynı şekilde tanımlıyor |
| 1 — Ölçme | Pilot hatta veri toplama ve iş emri takibi | Duruş, üretim ve fire kaydı; ilk OEE tablosu | Vardiya sonunda rapor elle hazırlanmıyor |
| 2 — Bağlama | ERP entegrasyonu ve stok/maliyet ilişkisi | Gerçek tüketim ve gerçek maliyet | Çift veri girişi ortadan kalktı |
| 3 — Yönetme | Çizelgeleme, kalite ve bakım işlevleri | Sıra yönetimi, uygunsuzluk ve bakım kayıtları | Plan değişikliği sahaya dakikalar içinde iniyor |
| 4 — Yaygınlaştırma | Diğer hatlar ve ürün aileleri | Tesis geneli görünürlük | Yeni hat eklemek proje değil, rutin |
Pilot seçimi bu planın en kritik kararıdır. İyi bir pilot hat üç özelliği taşır: yeterince sorunlu olduğu için iyileşme görünür olur, yeterince küçük olduğu için yönetilebilir kalır ve ekibi projeye açık olduğu için veri kalitesi yüksek çıkar. En zor hattı pilot seçmek, projeyi ilk aşamada yorar.
MES'in getirisi nasıl ölçülür?
Getiriyi ölçmenin tek dürüst yolu, projeden önce ölçüm almaktır. Öncesi bilinmeyen bir iyileşme, sonradan hep tartışmalı kalır. Bu yüzden faz 1'in en değerli çıktısı yazılım değil, referans noktasıdır.
| Getiri kalemi | Nasıl ölçülür? | Dikkat |
|---|---|---|
| Duruş süresinde azalma | Sebep bazında toplam duruş dakikası, aylık | Kayıt kalitesi arttıkça duruş "artmış" görünebilir; bu iyi haberdir |
| Fire ve yeniden işleme | Operasyon bazında hurda oranı | Yeniden işlemeyi ayrı ölçün, hurdaya karıştırmayın |
| Zamanında teslim | Söz verilen tarihe uyum oranı | Tarihi sonradan değiştirmek oranı yapay iyileştirir |
| Gerçek birim maliyet | İş emri bazında malzeme + süre | Genel gider dağıtım yöntemini sabit tutun |
| Kapasite kullanımı | OEE ve iş merkezi doluluğu | Satılmayan ürünü verimli üretmek getiri değildir |
| Yönetim zamanı | Rapor hazırlamaya harcanan saat | Çoğu tesiste hafife alınan ama en hızlı geri dönen kalem |
Birim maliyetin ve kâr marjının nasıl davrandığını görmek için ölçtüğünüz gerçek verilerle basit bir hesap yapmak, tartışmayı hızla somuta indirir. Aşağıdaki hesaplayıcıyı, ölçtüğünüz gerçek maliyet ile teklif fiyatınız arasındaki farkı görmek için kullanabilirsiniz.